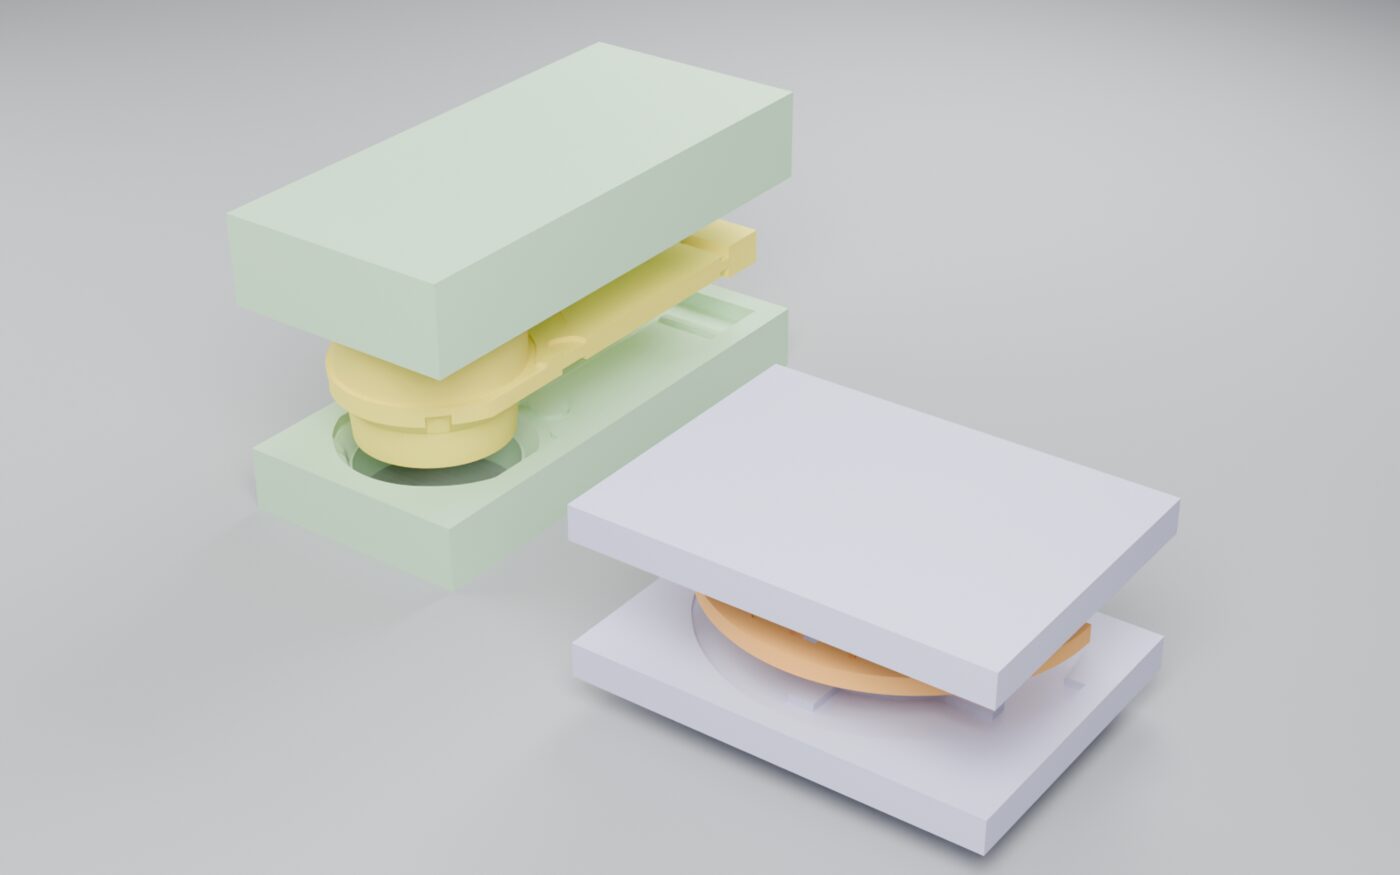
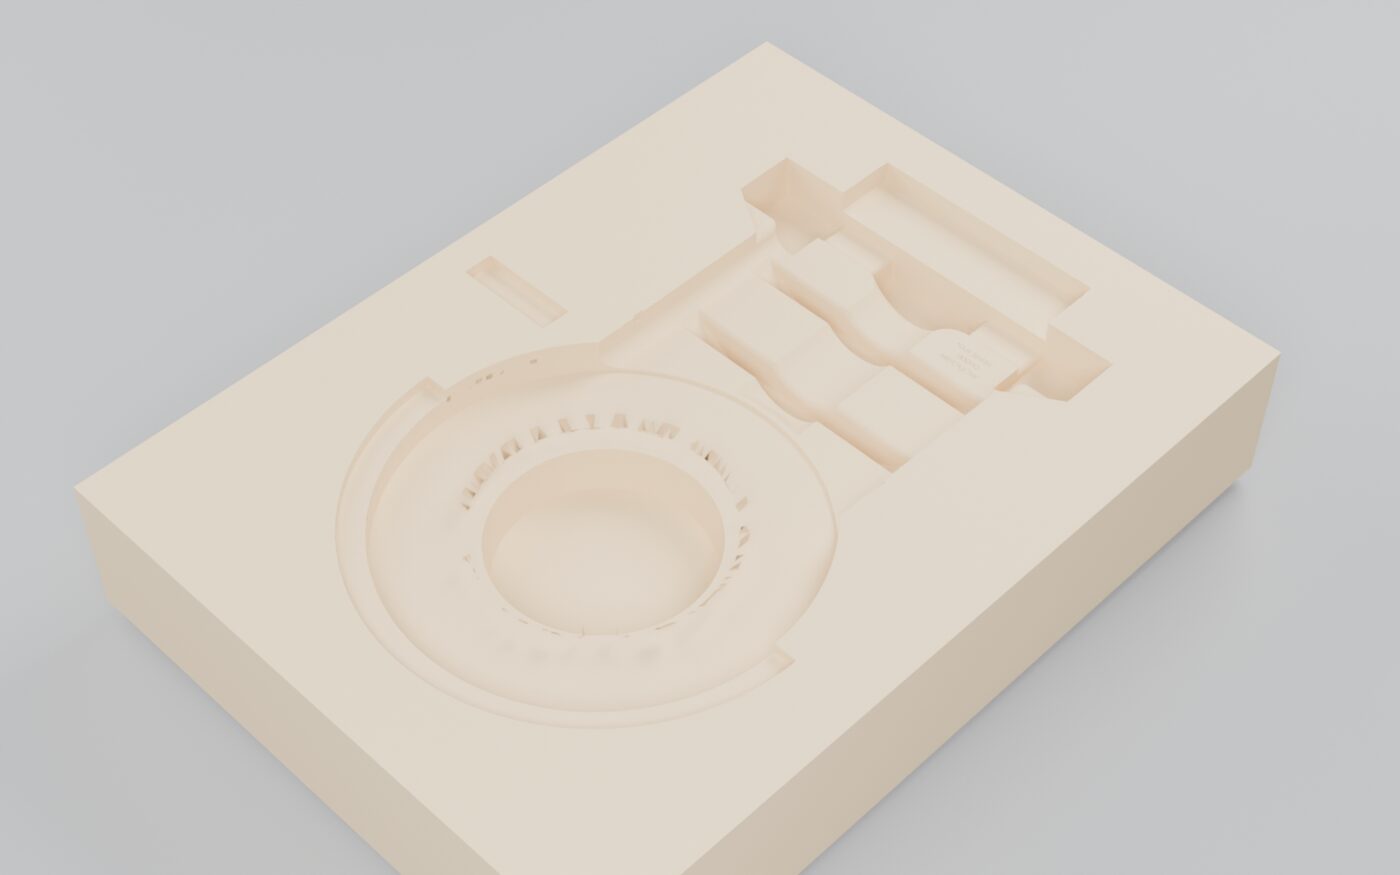
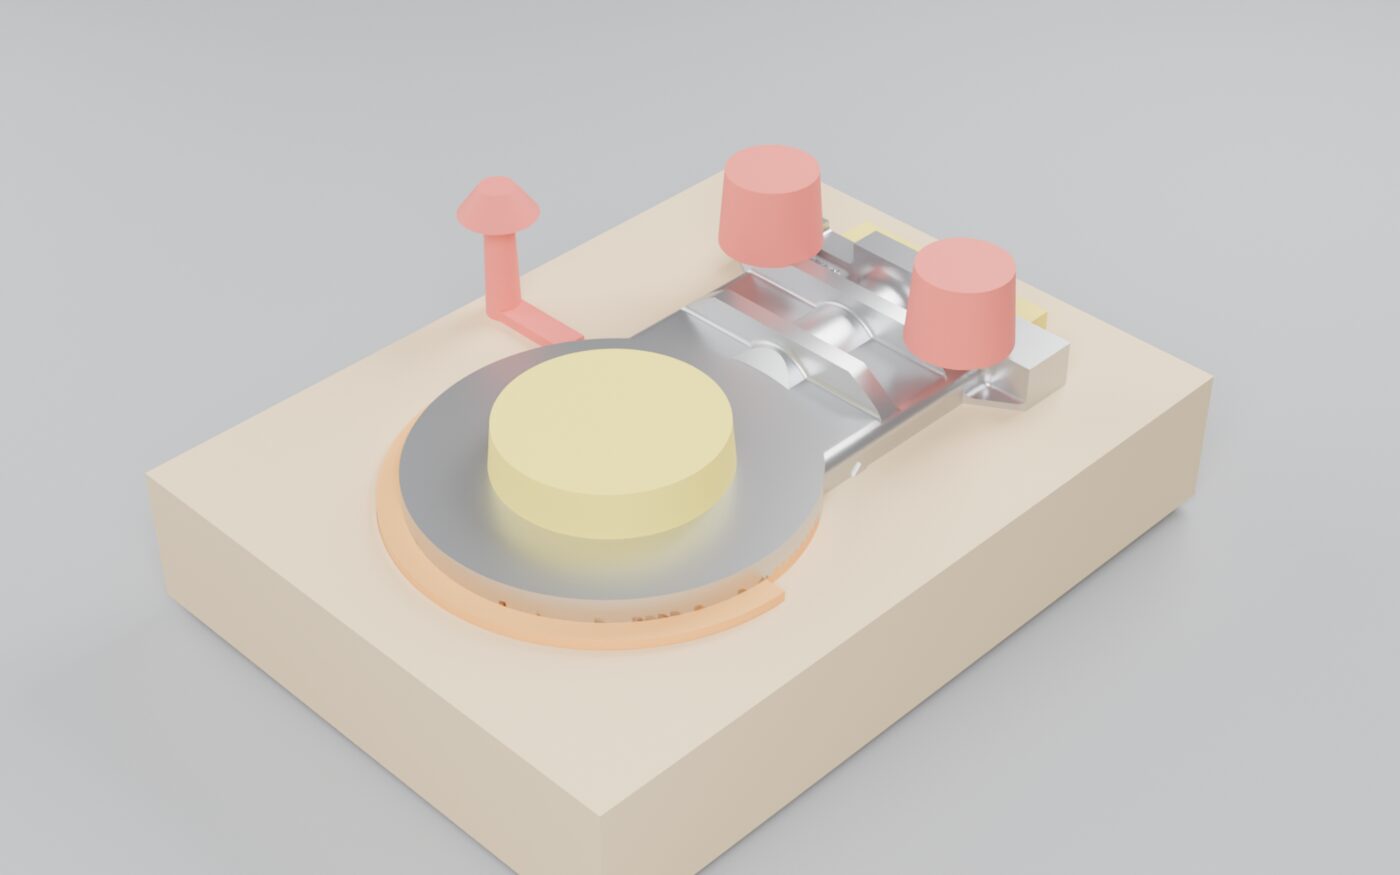
Prueba técnica · modelo y molde de fundición en arena

Cuerpo de válvula HAPF DN200: del plano al molde

Partimos de vuestro STEP de la pieza en bruto, contrastado con el plano de cotas. De ahí sacamos lo que fabrica el modelista: el modelo partido con sus portadas y las dos cajas de machos, en seis piezas de madera listas para el CAM de 3 ejes. Después comprobamos con el molde de arena que todo encaja y se puede montar. Al final de la página está el visor 3D para mover el molde y desmontarlo.

375 × 600 × 128mm, pieza en bruto
66,0 kgcalculado del 3D (plano: 67,9 kg)
WCBacero moldeado · contracción 2 %
6 piezas de maderamodelo partido y 2 cajas de machos, listas para CAM

Resumen

Qué hemos hecho

Leer el plano (tolerancias DCTG11, cotas en bruto, material WCB) y el STEP de la pieza. Comprobar que el 3D cuadra con el plano: la masa calculada es 66,0 kg frente a los 67,9 kg del cajetín. Elegir el plano de partición, sacar los machos de las zonas que la arena de las cajas no puede formar y construir las dos cajas con la huella de la pieza y de las portadas.

Con qué

Todo con herramientas libres: OpenCascade para leer el STEP, una librería de geometría sólida para las restas y los cortes, y Blender para las imágenes y la animación. Los archivos se pueden exportar en STL hoy y en STEP con un paso más.

1. La pieza

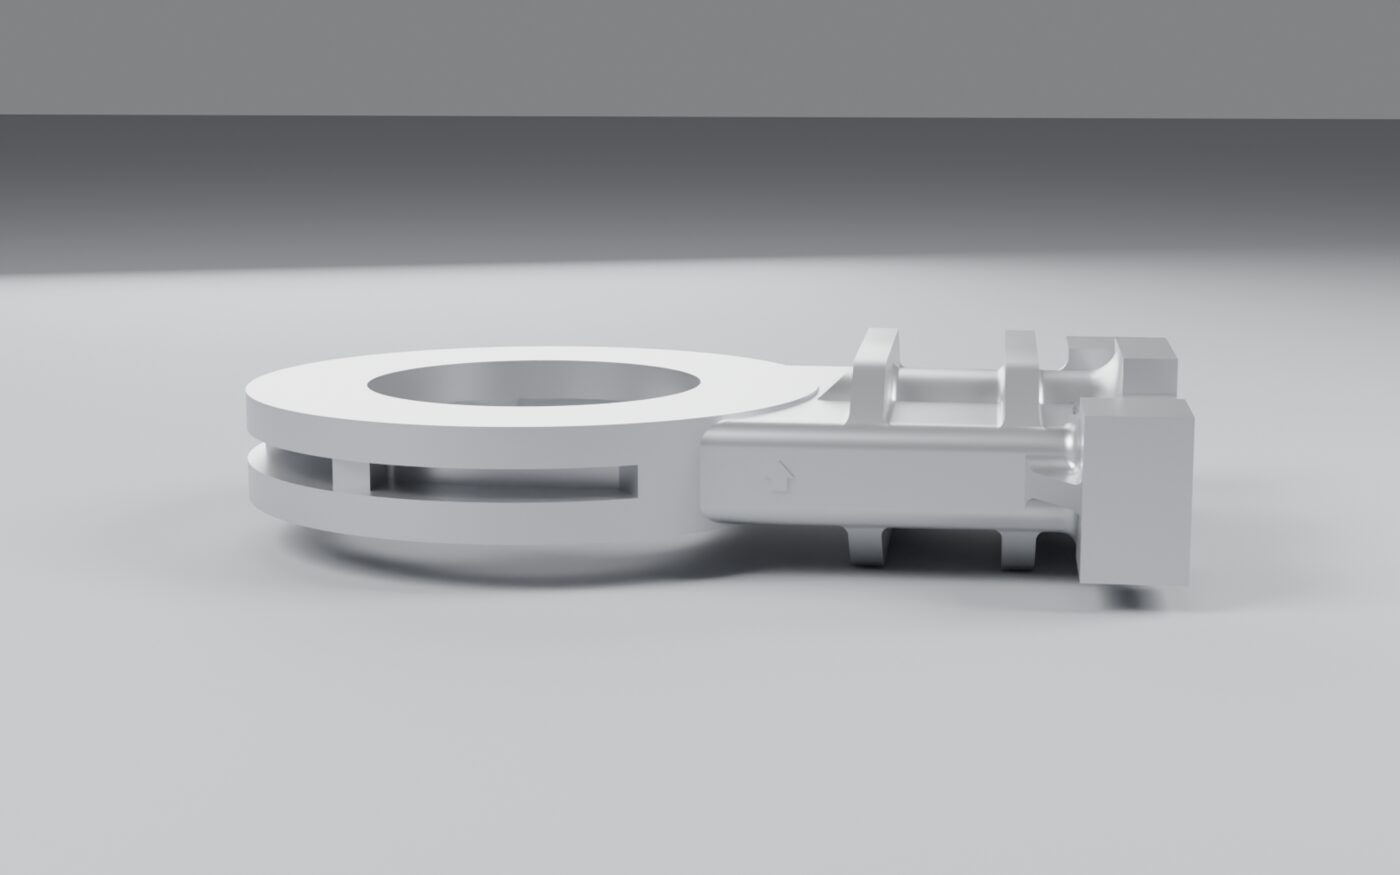
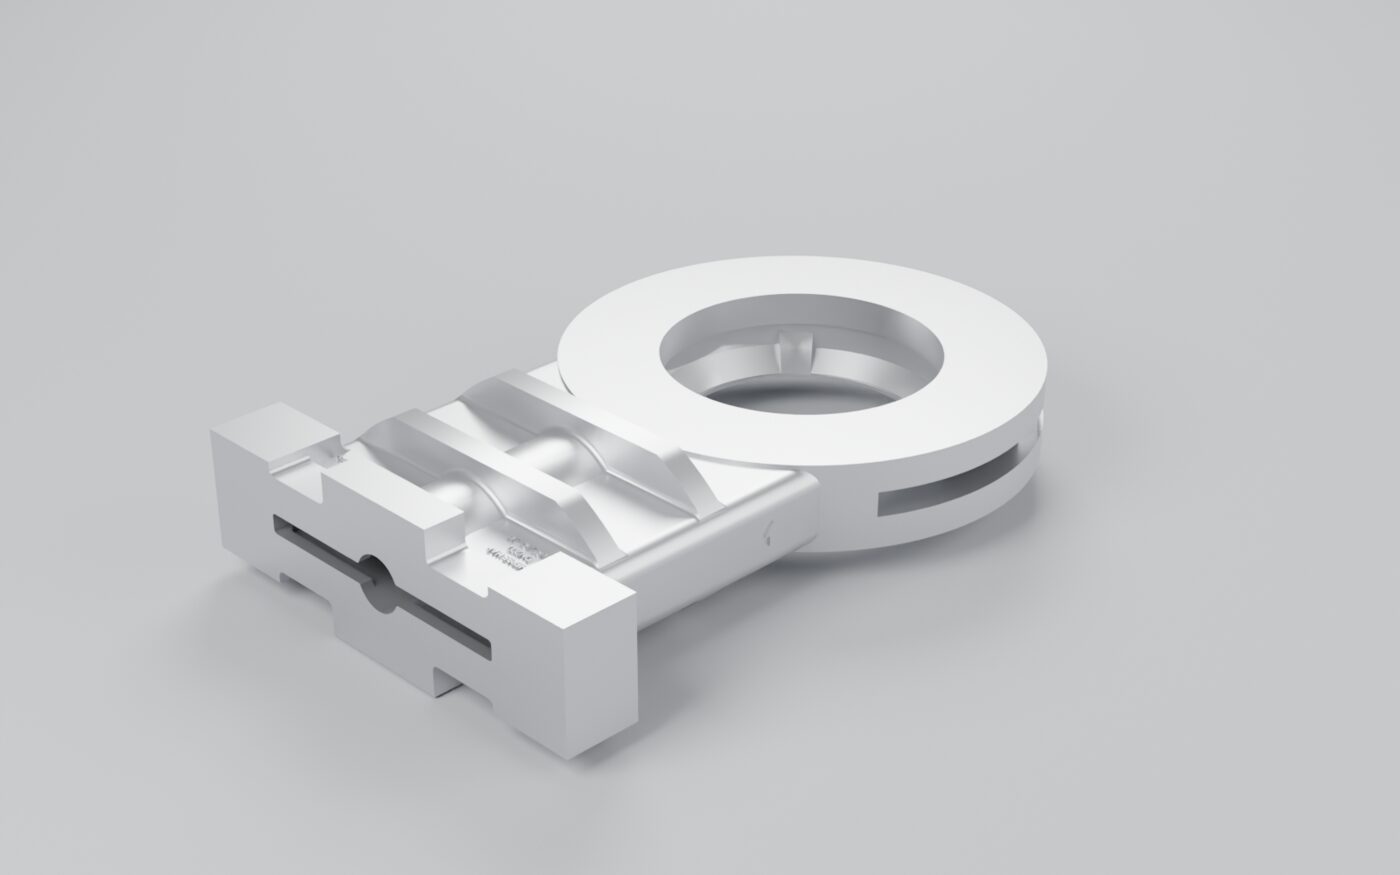
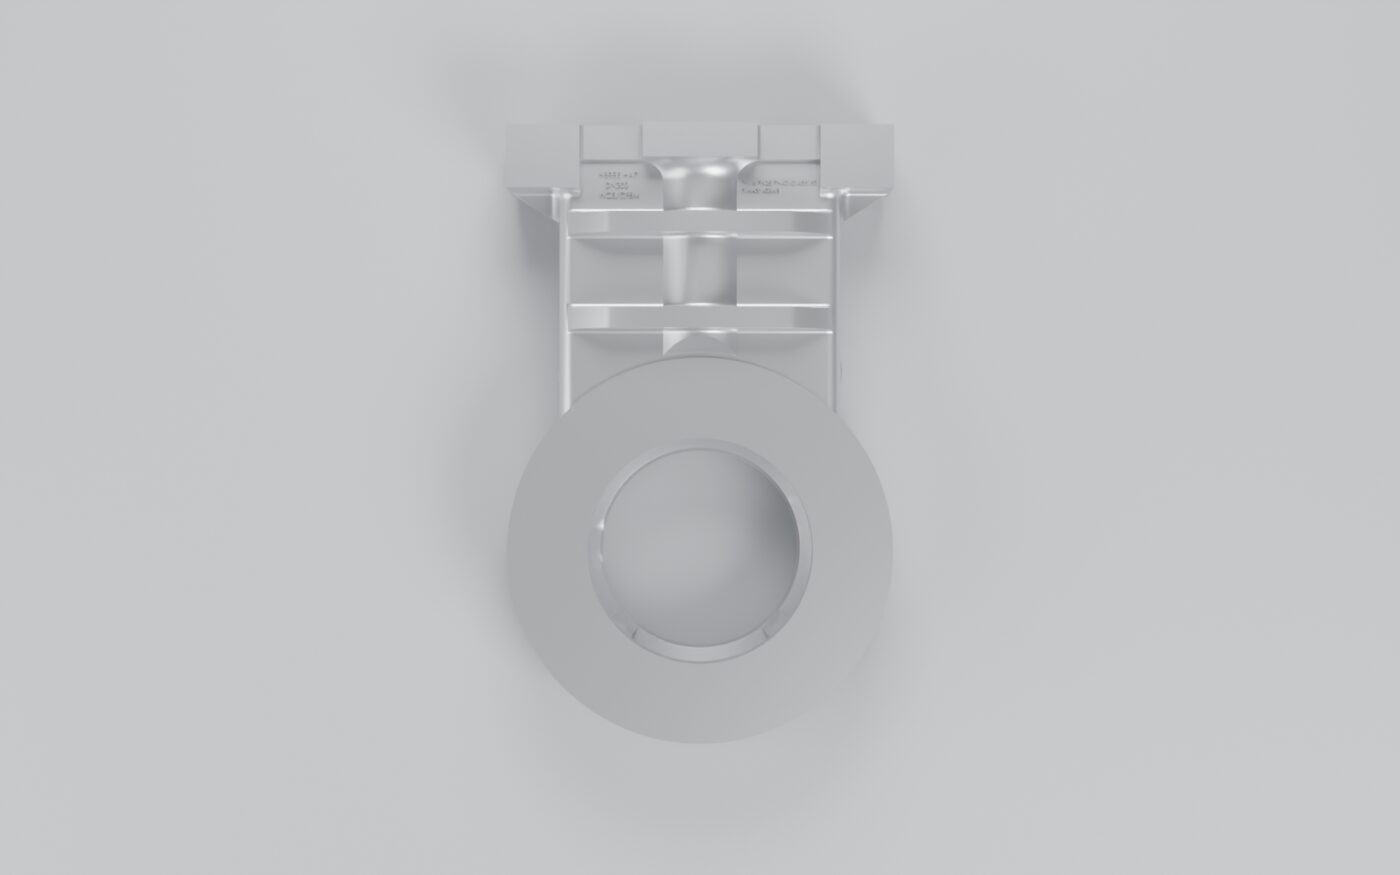
Cuerpo de válvula de guillotina: aro con el paso Ø194 / Ø219,5, ranura de la guillotina que baja desde arriba hasta el asiento del aro, y bloque superior de 128 mm con los nervios.
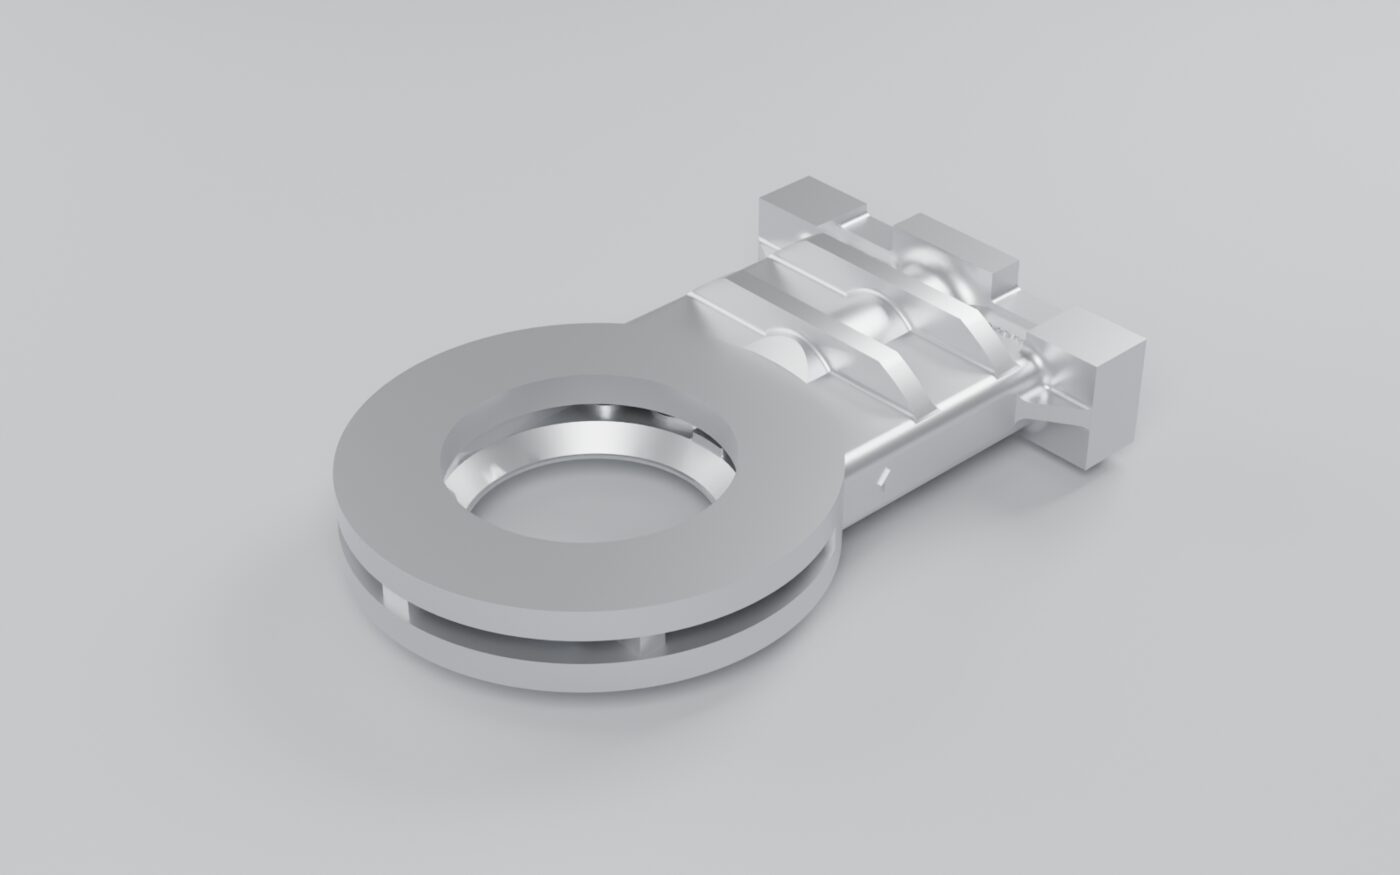
Pieza en perspectiva
Perspectiva
Pieza vista de frente
Vista frontal (eje del paso)
Pieza vista lateral
Lateral: bloque superior de 128 mm y aro de 70 mm
Pieza vista posterior
Vista posterior

2. Las piezas de madera: lo que se fabrica y se entrega

Esto es el producto: modelo suelto partido en dos mitades y dos cajas de machos, cada una en dos mitades. Seis piezas de madera para fresar en CNC de 3 ejes. Todas tienen:

Los archivos ya vienen orientados para el CAM: la cara a fresar mira hacia arriba (+Z), la base está en Z = 0 y las unidades son mm.
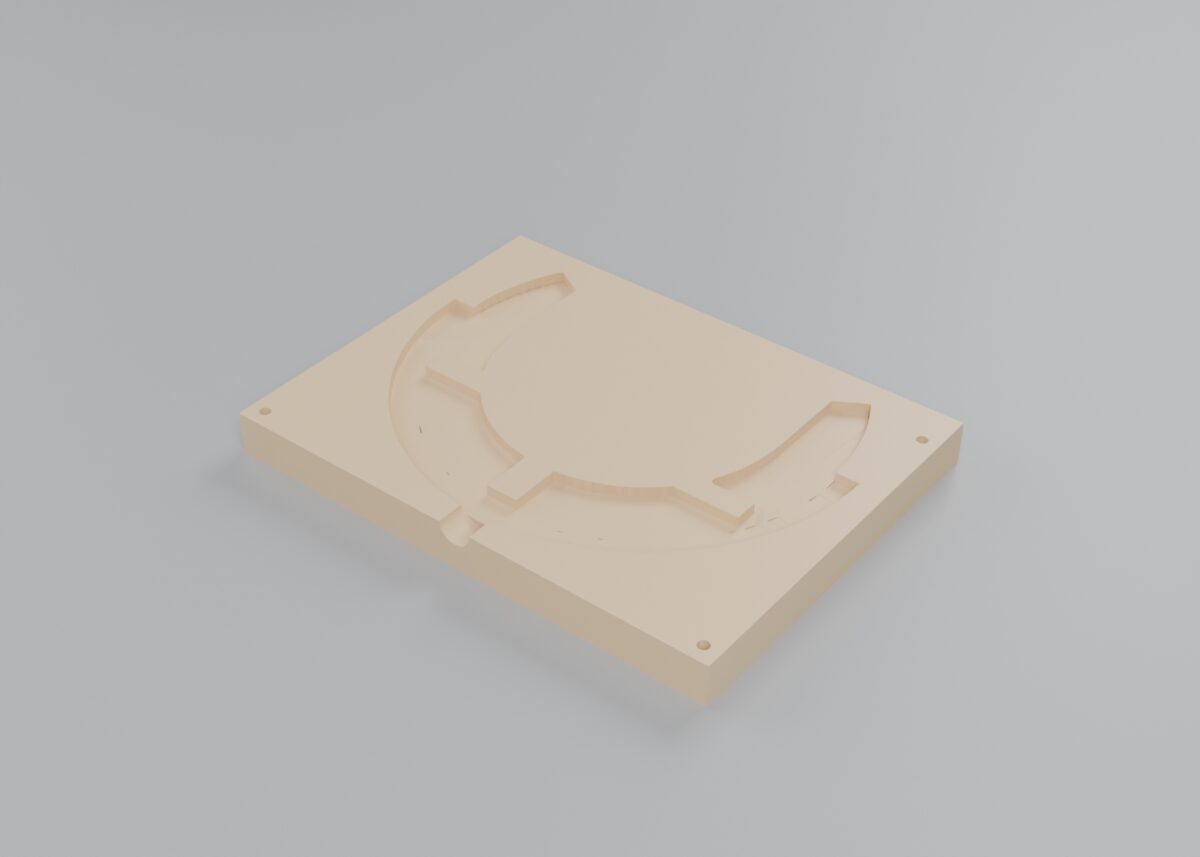
Modelo · mitad superior

Modelo · mitad superior

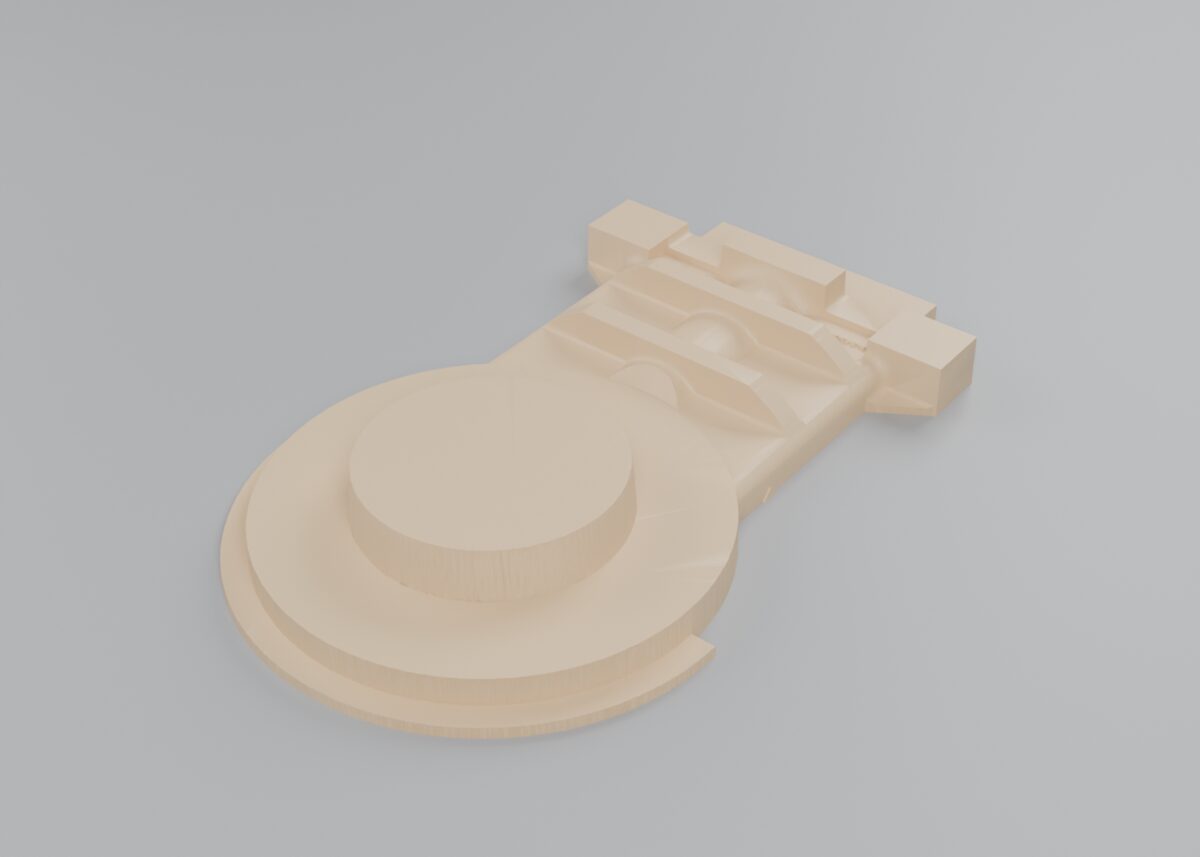
Se fresa desde arriba con la cara de partición apoyada en la mesa. Lleva la portada Ø219,5, la boca de la ranura y el anillo del macho 2.
Medidas (×1,02)428,3 × 696,5 × 81,3 mm
Bloque mínimo439 × 707 × 92 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø1215,3 / 42,6 cm²

Descargar STL para CAM

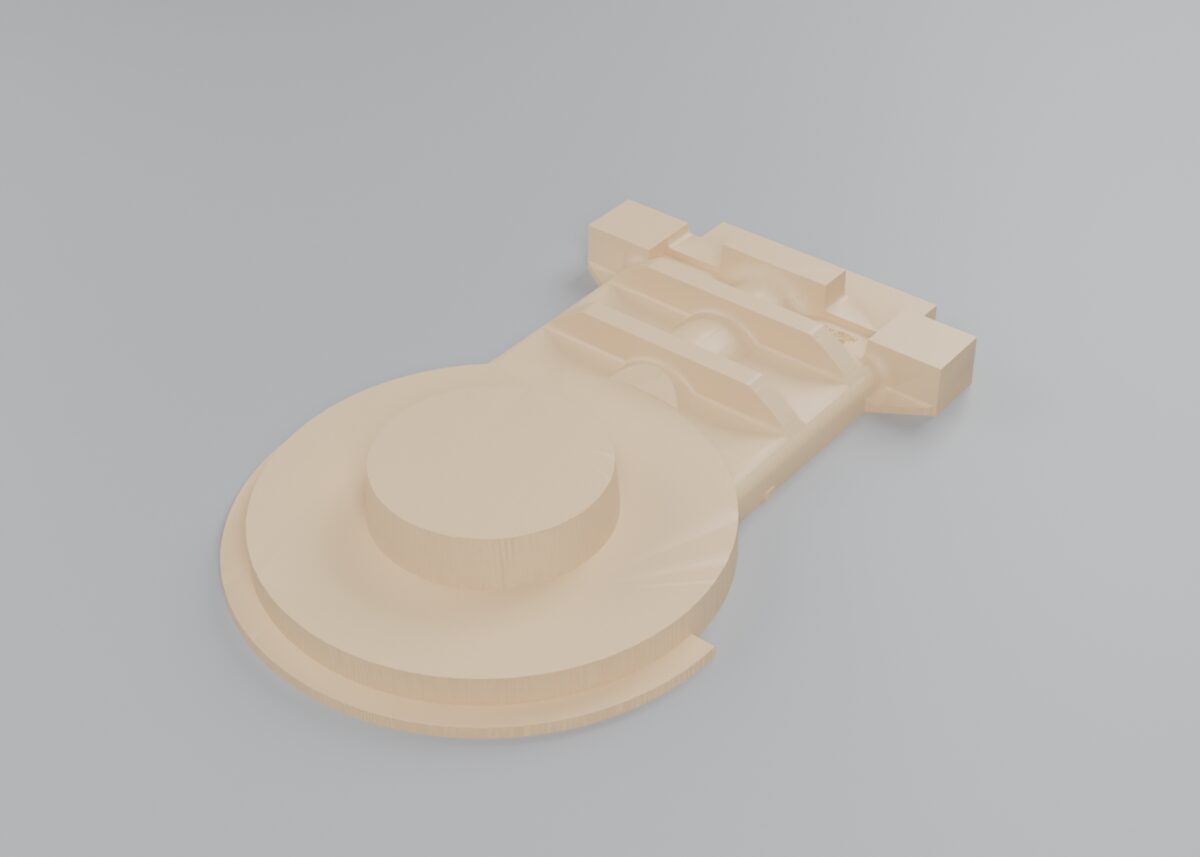
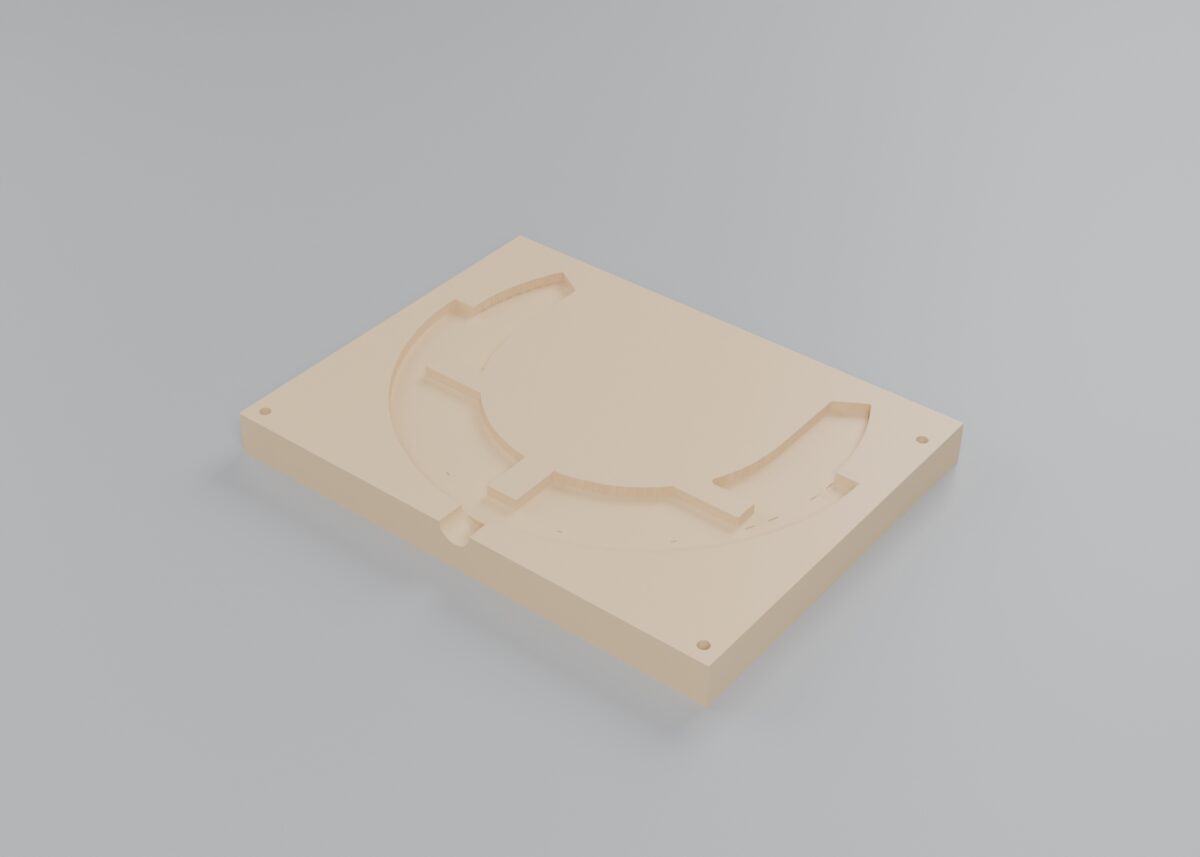
Modelo · mitad inferior

Modelo · mitad inferior

Igual que la superior, con la portada Ø194. Las espigas, asimétricas, solo encajan en una posición.
Medidas (×1,02)428,3 × 696,5 × 81,3 mm
Bloque mínimo439 × 707 × 92 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø1210,5 / 36,4 cm²

Descargar STL para CAM

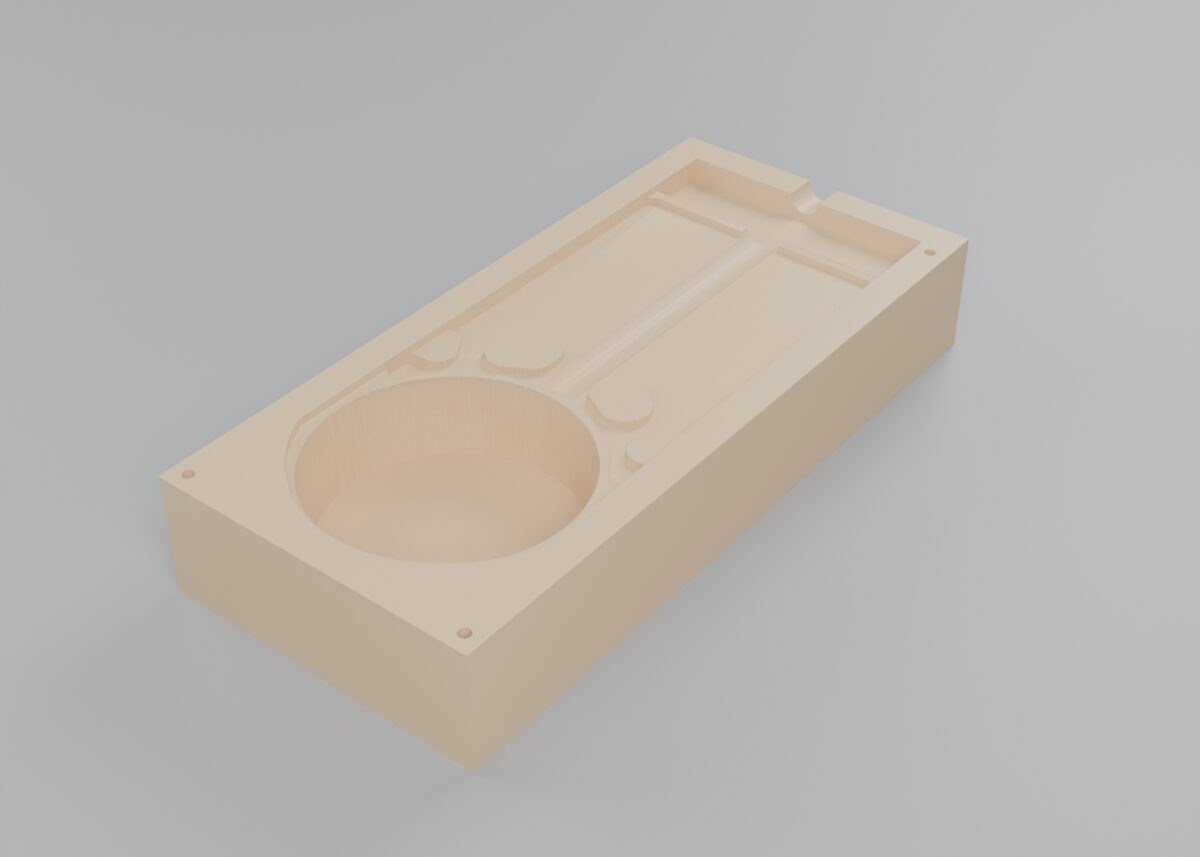
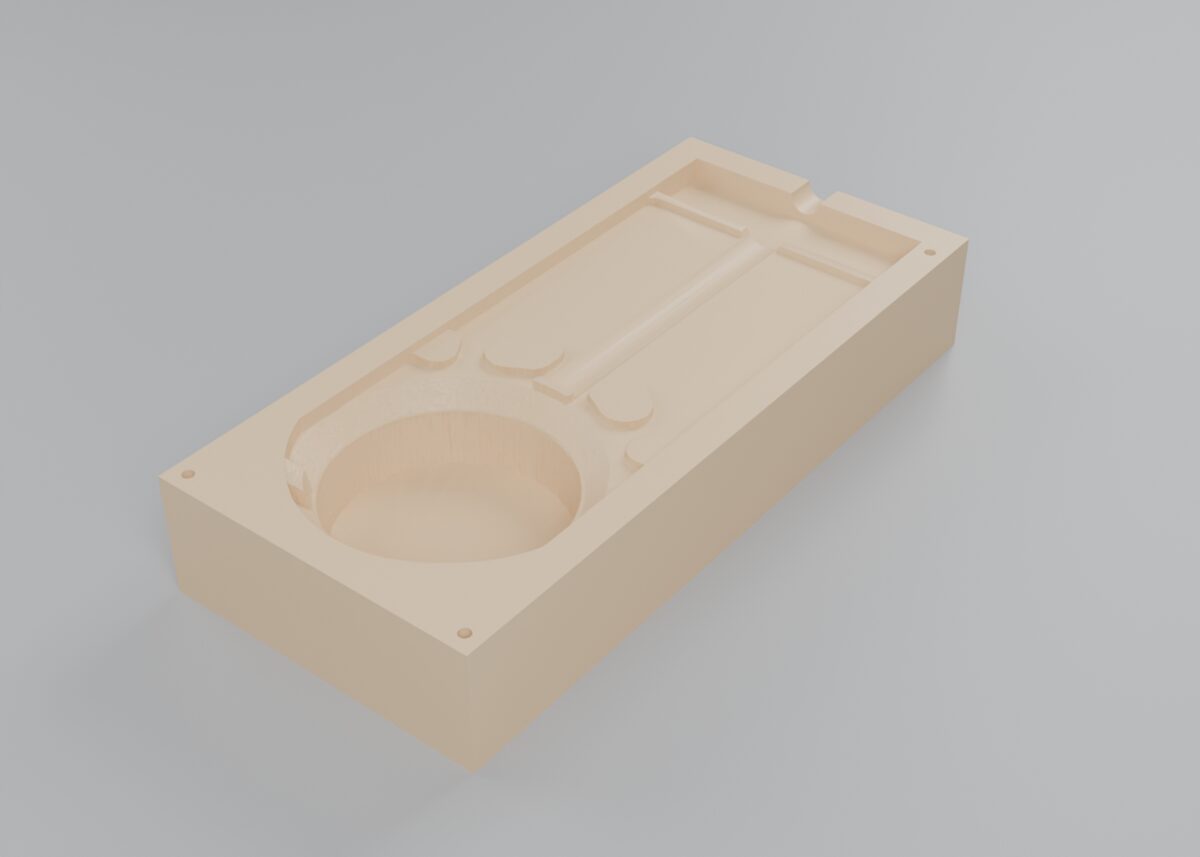
Caja de machos 1 · superior

Caja de machos 1 · superior

Bloque con la cavidad fresada desde la cara de partición. Paso, ranura de la guillotina y portadas. La boca de llenado va por el extremo.
Medidas (×1,02)300,9 × 660,3 × 112,2 mm
Bloque mínimo311 × 671 × 123 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø122,7 / 28,1 cm²

Descargar STL para CAM

Caja de machos 1 · inferior

Caja de machos 1 · inferior

La otra media caja. Se cierran con 3 espigas Ø10.
Medidas (×1,02)300,9 × 660,3 × 112,2 mm
Bloque mínimo311 × 671 × 123 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø123,4 / 26,6 cm²

Descargar STL para CAM

Caja de machos 2 · superior

Caja de machos 2 · superior

Cavidad del macho anular de la ranura del aro, con su anillo de portada.
Medidas (×1,02)478,4 × 360,3 × 40,8 mm
Bloque mínimo489 × 371 × 51 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø121,8 / 2,6 cm²

Descargar STL para CAM

Caja de machos 2 · inferior

Caja de machos 2 · inferior

La otra media caja, con boca de llenado y 3 espigas.
Medidas (×1,02)478,4 × 360,3 × 40,8 mm
Bloque mínimo489 × 371 × 51 mm
Fresado3 ejes, una sola cara
Sin alcanzar con fresa Ø6 / Ø121,7 / 2,5 cm²

Descargar STL para CAM

Descargas

Todas las piezas de madera para CAM (ZIP) · Molde completo para revisión: cajas de arena, machos, colada y pieza (ZIP) · Informe de medidas (JSON)

STL es el formato estándar de entrada para el CAM de madera y modelos: Alphacam, Mastercam, Fusion, RhinoCAM, SolidCAM, Aspire… El CAM de vuestro taller genera el código G con vuestras fresas y vuestra máquina. Las piezas son mallas con una resolución de 0,5 mm en planta: va de sobra para una tolerancia DCTG11, pero hay que dar una pasada de acabado. Las zonas que no alcanza la fresa Ø6 son rincones vivos: se repasan con una fresa de Ø3 o a mano.

3. Paso a paso: del 3D a las piezas

  1. Comprobar el 3D contra el plano

    Medidas generales (375 × 600 × 128), paso Ø194 / Ø219,5 y masa: 66,0 kg calculados frente a 67,9 kg del cajetín. Si el 3D y el plano no cuadran, se para aquí. Además modelamos la pieza desde cero, solo con el plano, y la comparamos cota a cota (sección 8).
  2. Elegir el plano de partición

    La pieza es simétrica respecto a su plano medio, y la partición va ahí. El molde se abre en dos mitades y la pieza queda tumbada, con el paso en vertical. Es plana, sin escalones, y cada caja se moldea con media pieza.
  3. Buscar lo que la arena no puede formar

    Cortamos la pieza capa a capa, cada 0,5 mm, y comprobamos que ninguna sección crece al alejarse de la partición. Si crece, la arena quedaría atrapada al levantar la caja. Así salen dos zonas que necesitan macho: la ranura de la guillotina con sus guías interiores, y la ranura exterior del aro.
  4. Sacar los machos y sus portadas

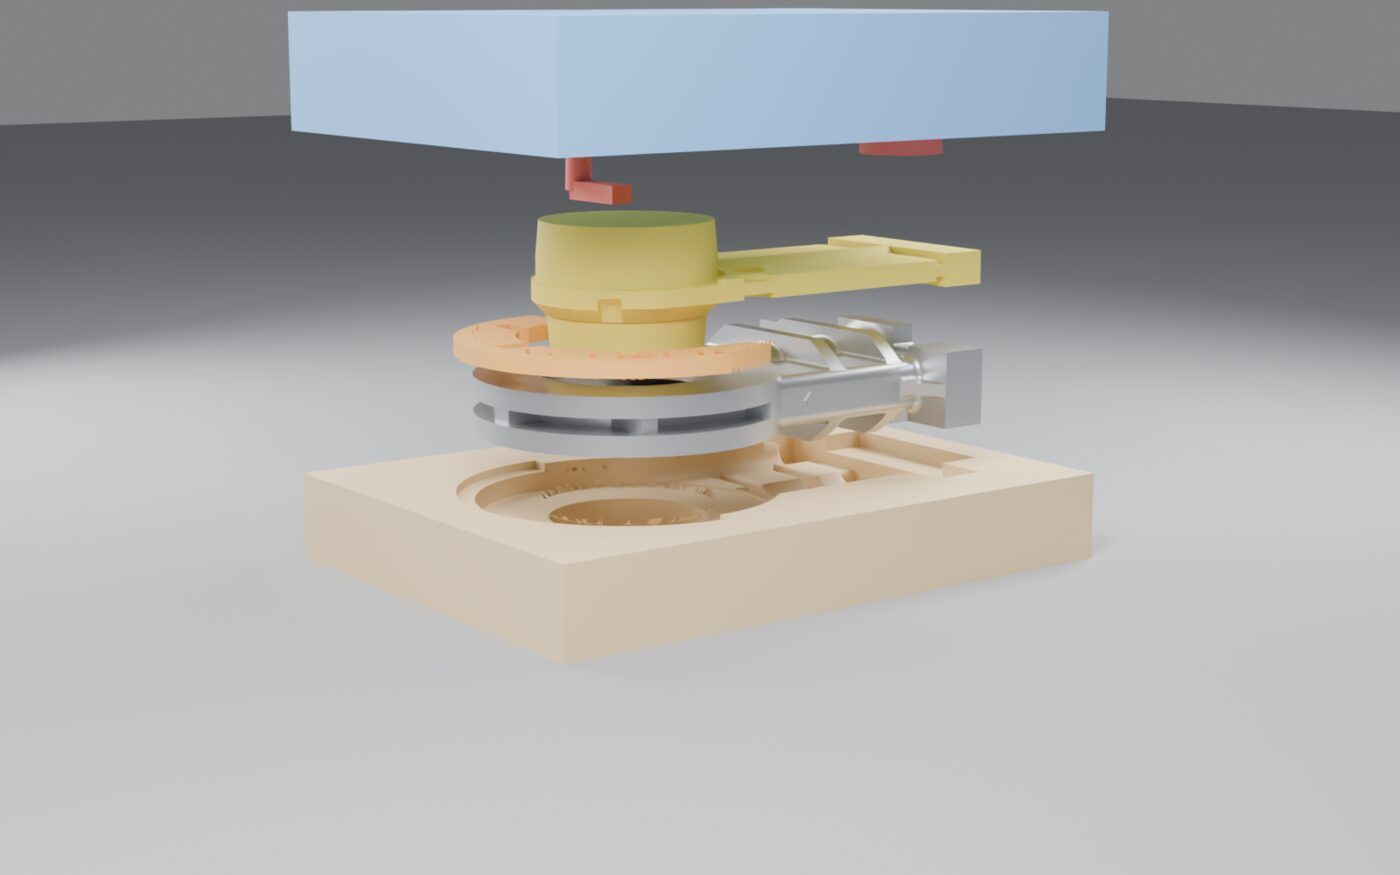
    Macho 1 (amarillo): paso, ranura de la guillotina y sus guías. Lleva portada superior Ø219,5 y portada inferior Ø194, las dos cónicas de 5°, y una portada de 235 × 43 por la boca de la ranura, fuera del bloque superior. Macho 2 (naranja): la ranura exterior del aro. Su portada es un anillo de 22 mm que apoya en el mismo plano de partición, así que el operario lo coloca en la caja inferior y queda atrapado al cerrar.
  5. Dar holgura a los asientos

    Los asientos de las portadas en las cajas llevan 0,5 mm por lado, para que el macho entre sin romper arena. Lo ajusta vuestra fundición.
  6. Hacer las cajas de machos

    Cada macho sale de su caja de machos, partida también por el plano medio. Hemos comprobado que los dos machos se desmoldean de su caja sin contrasalidas.
  7. Preparar cada pieza para CNC

    Mapa de alturas desde la cara de partición, salida añadida, espigas, bocas de llenado, contracción ×1,02 y exportación con la cara a fresar hacia arriba. Medimos también qué superficie queda sin alcanzar con fresas de Ø6 y Ø12.
  8. Construir las cajas de moldeo

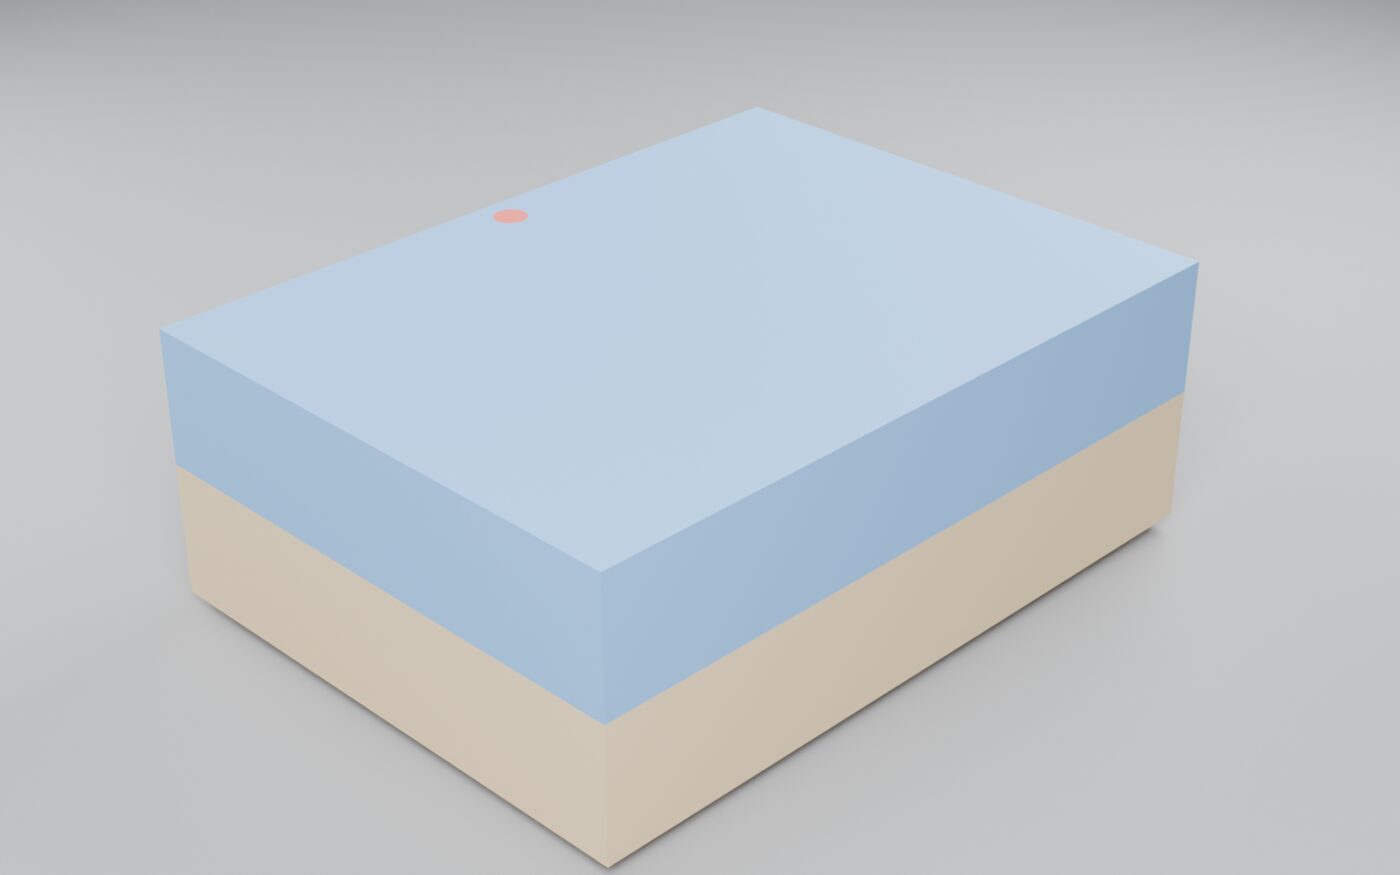
    Caja de arena con 70-80 mm de margen. Se resta la pieza, los machos con su holgura y la colada, y se corta por la partición: caja superior (azul) y caja inferior (arena).
  9. Colada y mazarotas

    Bebedero lateral, canal por la partición, ataque al aro y dos mazarotas sobre el bloque de 128 mm, que es la zona gruesa. Está dibujada a ojo, sin cálculo: sirve para ver dónde iría, no para colar. El cálculo (módulos, mazarotas, relación de colada, tiempo de llenado y filtro) está pendiente y lo valida la fundición.
  10. Escalar por contracción

    Acero moldeado WCB: modelo y cajas de machos al 102 %. Entregamos dos juegos de archivos: uno a tamaño de pieza para revisar y otro ya escalado ×1,02 para fabricar.

4. Comprobación: el molde de arena que saldrá en fundición

Esta parte la hace la fundición con vuestras piezas. La simulamos para comprobar que todo encaja: sin arena atrapada, con los machos bien apoyados y sin solapes.
Caja superior   Caja inferior   Macho 1 / portadas   Macho 2   Colada y mazarotas   Pieza
Molde montado
Molde cerrado, listo para colar
Molde en despiece
Despiece: cajas, machos, colada y pieza
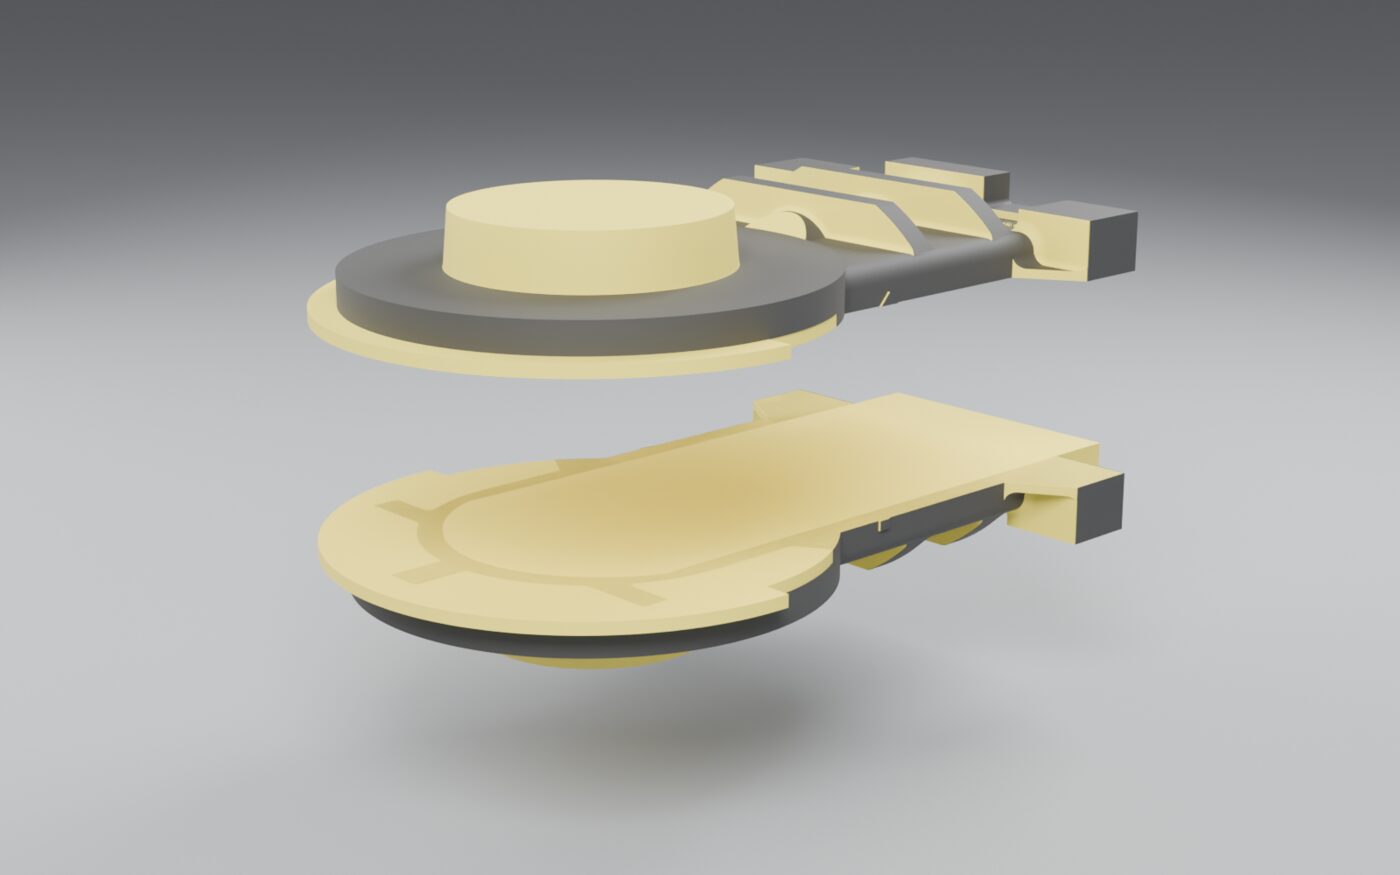
Modelo partido
Modelo partido. En negro, la superficie de la pieza; en amarillo, portadas y zonas que forma el macho (colores de la norma AFS: confirmad los vuestros)
Cajas de machos
Cajas de machos abiertas: verde para el macho 1, malva para el macho 2
Huella en la caja inferior
Caja inferior moldeada: huella de la pieza, asiento de la portada inferior y del anillo del macho 2, y canal de colada
Molde abierto con los machos
Caja inferior con los machos colocados, antes de cerrar con la superior

5. Cómo lo usa el operario de fundición

  1. Moldear la caja inferior con la mitad inferior del modelo y retirarlo.
  2. Moldear la caja superior con la mitad superior del modelo, las mazarotas y el bebedero, y retirarlo.
  3. Sacar el macho 1 y el macho 2 de sus cajas de machos y secarlos o curarlos según el proceso.
  4. Colocar el macho 1: la portada Ø194 entra en su asiento de la caja inferior.
  5. Colocar el macho 2: su anillo apoya en el asiento de la partición, alrededor del aro.
  6. Cerrar con la caja superior: la portada Ø219,5 y la de la boca de la ranura entran en sus asientos. Con eso los dos machos quedan sujetos.
  7. Cargar el molde y colar.
Desmontaje en orden inverso: caja superior, colada, machos y pieza.

6. Comprobaciones hechas

ComprobaciónResultado
Contrasalidas del modelo (pieza + portadas) respecto a la particiónNinguna, en cortes cada 0,5 mm
Contrasalidas de las cajas de machos 1 y 2Ninguna
Solapes entre cajas, machos, colada y pieza0 en la geometría; unos 30 mm³ de redondeo en el STL
Cada caja y cada macho, de una sola pieza (sin trozos sueltos de arena)Sí
Todo macho apoyado en portadasSí: macho 1 en tres portadas, macho 2 en el anillo de la partición
Cada pieza de madera se fresa desde una cara en 3 ejesSí: cada pieza es un mapa de alturas visto desde la cara a fresar
Espigas de centrado en las 3 parejasSí: 3 por pareja, asimétricas en el modelo
Masa del 3D frente al plano66,0 kg frente a 67,9 kg (−2,8 %)

Medidas de las partes (a tamaño de pieza)

ParteVolumenMedidas (mm)
Pieza8,41 L · 66,0 kg375 × 600 × 128
Macho 18,27 L235 × 587 × 160
Macho 20,89 L419 × 303 × 30
Caja superior58,6 L597 × 802 × 144
Caja inferior60,3 L597 × 802 × 144
Colada y mazarotas1,45 Lorientativa

7. Antes de fresar

Validar con vuestro taller

  • Salida: la hemos añadido en las piezas de madera, porque vuestro STEP tiene las paredes a 90°. Revisad que 1,5° y 2° os valen. En las caras que se mecanizan después, la salida va dentro del sobreespesor.
  • Holgura de portadas (0,5 mm por lado), contracción (2 %) y colores del modelo: los de vuestro taller y vuestra fundición.
  • Macho 1: es una hoja de 43 mm de grueso y casi 600 mm de largo. Necesita armadura y salida de gases.
  • Colada y mazarotas: la del molde de prueba está dibujada a ojo, sin cálculo. Antes de hacer los modelos de colada en madera hay que calcularla (módulos, mazarotas, relación de colada y filtro) y validarla con la fundición.
  • Radios de acuerdo: son los de vuestro 3D. No hemos añadido radios nuevos.

Formatos

Entregamos STL en mm, el formato estándar para el CAM. Si vuestro CAM necesita sólidos (STEP), el siguiente paso es rehacer estas operaciones sobre el sólido exacto.

El SLDPRT es un formato cerrado y no lo leemos de forma fiable. Para los siguientes modelos, exportad a STEP AP214 o a Parasolid.

8. Prueba ciega: la pieza modelada desde el plano

Para comprobar el STEP, modelamos la pieza desde cero solo con el plano, sin abrir vuestro 3D, y después comparamos los dos modelos.
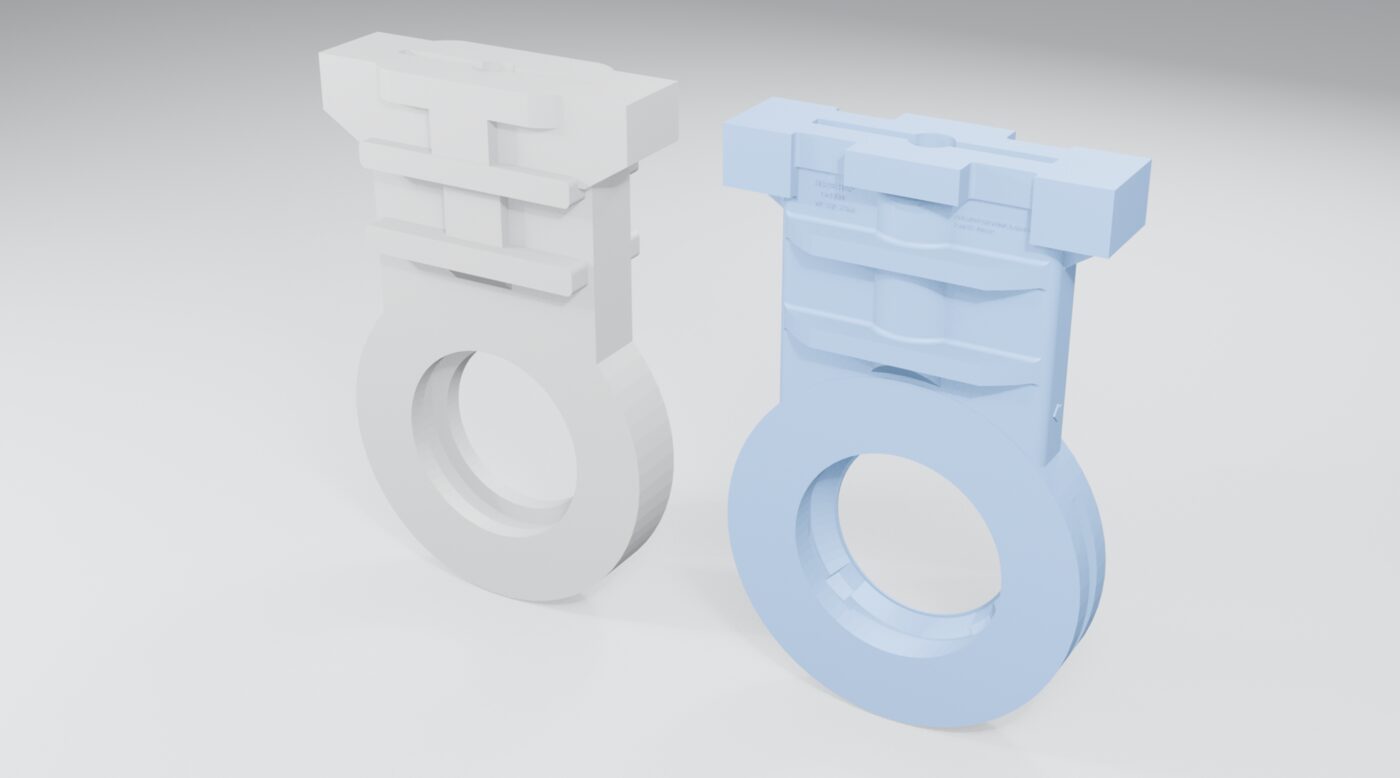
Modelo desde plano y STEP lado a lado
En gris, el modelo hecho desde el plano. En azul, vuestro STEP.
Diferencias entre los dos modelos
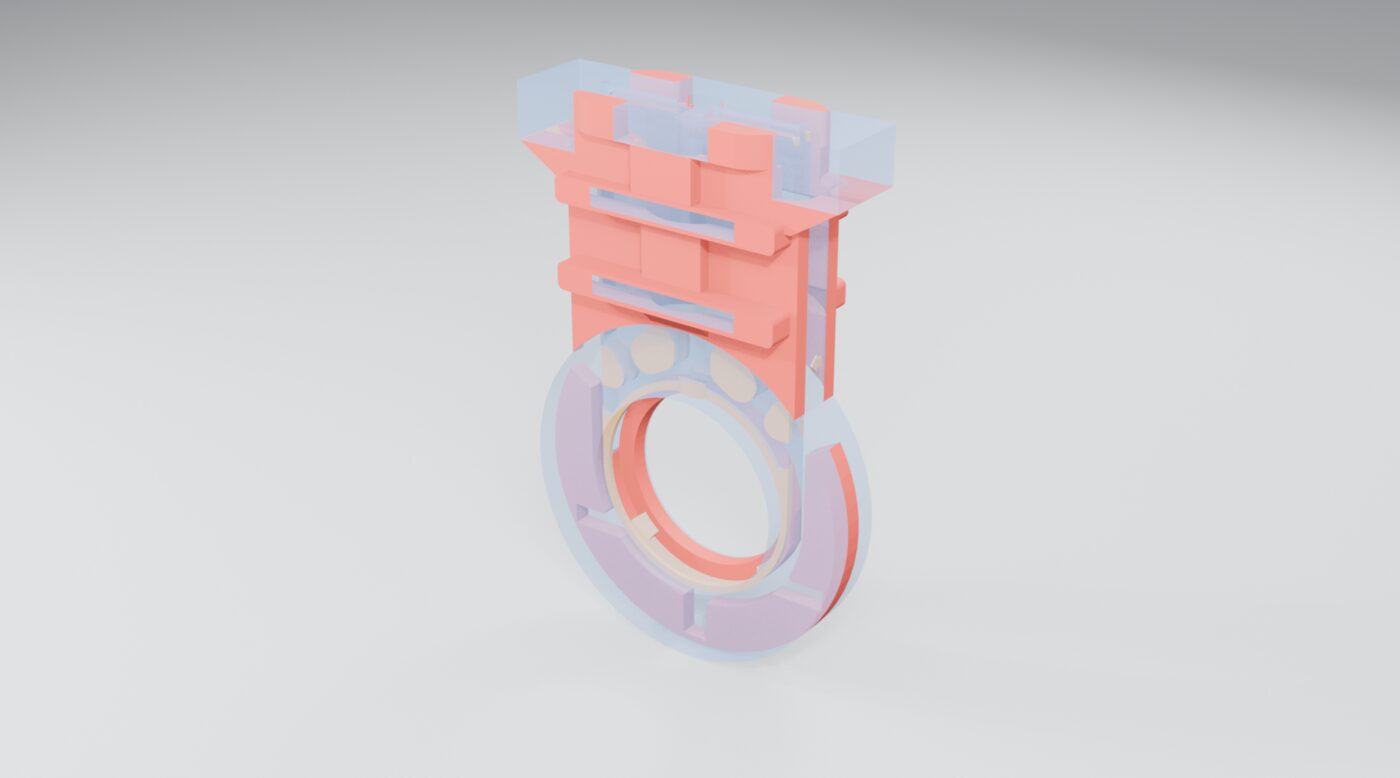
Superpuestos: en rojo, el material que sobra en el modelo desde plano; en naranja, el que le falta
PlanoDesde planoVuestro STEP
Masa (acero)67,9 kg81,3 kg66,0 kg
Medidas exteriores375 × 600 × 128igualesiguales
Cotas acotadas en el plano (1-34)—coinciden, salvo la 25 (no modelada)todas dentro de tolerancia

Qué nos dice

Las cotas del plano se reproducen igual en los dos modelos. La diferencia de masa sale de lo que el plano no acota: espesor de las paredes del cuerpo (64 mm en vuestro STEP), rebajes del bloque superior, nervios inclinados, guías de 15 y canal del aro. Desde un plano así se llega a la forma, pero sin el 3D del cliente hay que estimar esas zonas y comprobar la estimación con el peso del cajetín.

Para revisar en vuestro STEP

  • Peso: el 3D da 66,0 kg y el cajetín pone 67,9 kg (rev. B). Hay que confirmar cuál es el bueno.
  • Tolerancias de un solo lado (16 +3, 27 +2, 15 +3, 235 +5,6 y Ø43 +3,6): el 3D está justo en el valor mínimo, sin margen. Proponemos modelar los machos al centro del campo de tolerancia: 17,5 / 28 / 16,5 / 237,8 / Ø44,8. No lo hemos aplicado: lo decidís vosotros.
  • Tolerancia de la cámara: «27 +2» es más estrecha que «16 +3», aunque la cota es mayor. Confirmad que es así a propósito.
  • Marcajes: el texto de la cota 7 sale en relieve en el 3D; el de la cota 3 no lo hemos detectado.

Modelo desde plano (STEP) · (STL) · Comparativa cota a cota

9. Visor 3D

Arrastra para girar, rueda o pellizca para acercar. El deslizador separa las partes.

Cargando modelo…